


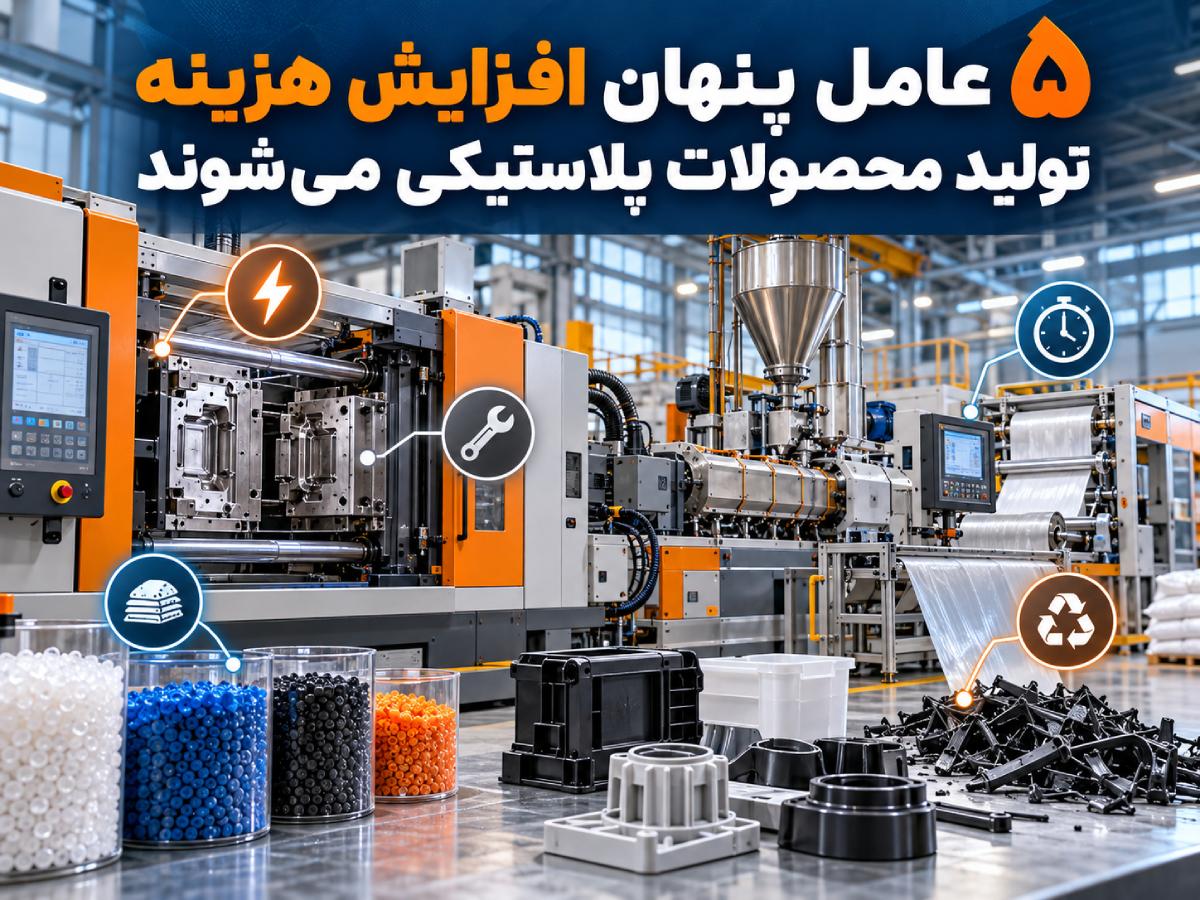
5 عامل پنهان که باعث افزایش هزینه تولید محصولات پلاستیکی می شوند
هزینه تمامشده یک قطعه پلاستیکی در خطوط تزریق و اکستروژن، بسیار فراتر از جمعِ جبریِ قیمت روز مواد اولیه، دستمزد اپراتور و هزینه برق مصرفی است. بسیاری از واحدهای صنعتی با وجود محاسبه دقیق هزینههای آشکار (مانند صورتحسابهای رسمی و فاکتورهای خرید)، همچنان از فرسایش تدریجی سودآوری خود گلایهمند هستند. ریشه این مشکل در عوامل پنهانی نهفته است که در تاروپود فرآیند تولید جریان دارند و به صورت خاموش، سرمایه، زمان و بهرهوری کارخانه را میبلعند. شناخت دقیق این چالشها، نخستین گام برای بازسازی ساختار مالی و ارتقای رقابتپذیری در صنعت پلاستیک است.
۱. هدررفت انرژی و تنظیمات بهینهنشده حرارتی
دستگاههای تزریق پلاستیک و خطوط اکستروژن از پرمصرفترین تجهیزات در بخش صنعت هستند. با این حال، نگاه بسیاری از واحدها به مصرف انرژی، نگاهی سطحی و محدود به قبض برق ماهانه است، در حالی که ریشههای اصلی هدررفت انرژی در بخشهای فنی دستگاه پنهان شدهاند.
- فرسودگی عایقبندی سیلندر و المنتها: سیلندر دستگاه تزریق مجهز به باندهای حرارتی (المنتها) است که وظیفه ذوب کردن پلیمر را بر عهده دارند. اگر پوششهای عایق حرارتی (Thermal Insulating Blankets) فرسوده، ناقص یا غیراستاندارد باشند، حجم عظیمی از حرارت تولیدشده به جای نفوذ به داخل مواد، به محیط اطراف تابیده میشود. این افت حرارت باعث میشود المنتها بهصورت مداوم و بیش از حد استاندارد روشن بمانند و جریان برق بالایی بکشند.
- تنظیمات نادرست و افراطی دما: گاهی اپراتورها برای جبران مشکلات جریانپذیری مواد یا رفع عیوب تزریق، دمای بخشهای مختلف سیلندر را بیش از حد نیاز بالا میبرند. این کار نه تنها به زنجیرههای پلیمری آسیب میزند (تخریب حرارتی و افت خواص مکانیکی قطعه)، بلکه بار سنگینی روی سیستم خنککاری قالب و چیلرها ایجاد میکند که خود انرژی مضاعفی مصرف میکند.
- فناوری منسوخ ماشینآلات: دستگاههای تزریق هیدرولیک قدیمی در تمام طول چرخه تولید، پمپ روغن را با حداکثر دور موتور روشن نگه میدارند؛ حتی در فازهایی مانند خنککاری که دستگاه عملاً کار مکانیکی سنگینی انجام نمیدهد. استفاده از این تجهیزات قدیمی در مقایسه با دستگاههای تمامبرقی یا سیستمهای سروودایو (Servo-motor)، هزینههای پنهان برق را به شدت افزایش میدهد.
۲. ضایعات و دورریزهای پنهان در خط تولید (راهگاهها و مواد سرگرد)
محاسبه میزان ضایعات در اکثر کارخانجات معمولاً به قطعات شکسته یا دفرمهشده محدود میشود. اما واقعیت این است که حجم بالایی از مواد اولیه باارزش به شکلهای دیگر در جریان تولید هدر میروند.
- سیستمهای راهگاه سرد (Cold Runner): در بسیاری از قالبهای تزریق سنتی، مسیر انتقال مواد مذاب از نازل دستگاه تا حفره قطعه (راهگاهها) نیز پر از پلاستیک میشود. پس از هر بار تزریق، این راهگاهها به همراه قطعه خارج میشوند. اگرچه این مواد آسیاب و بازیافت میشوند، اما هر بار ذوب مجدد پلیمر باعث تخریب زنجیرههای پلیمری، افت شاخص جریان مذاب (MFI)، کاهش مقاومت ضربهای و تغییر رنگ تدریجی قطعه میشود. علاوه بر این، هزینه انرژی و نیروی انسانی صرفشده برای آسیاب کردن مجدد راهگاهها، یک هزینه پنهان تحمیلی است.
- تلفات مواد در زمان راهاندازی و تغییر رنگ (Purging Waste): خطوط تولیدی که محصولات رنگی متنوع یا گریدهای مختلف پلاستیک را روی یک دستگاه تزریق میکنند، ناچارند در هر بار تعویض رنگ، سیلندر را پاکسازی کنند. مقادیر زیادی از مواد اولیه گرانقیمت در این فرآیند آغشته به رنگهای قبلی شده و به عنوان ضایعات غیرقابل استفاده دور ریخته میشوند.
- پلیسهریزی (Flash) و خطاهای تنظیم فک: تنظیم نبودن فشار گیره دستگاه یا تجاوز فشار تزریق از حد تحمل قالب، باعث نشت مواد مذاب به لابهلای صفحات قالب و ایجاد لبههای اضافی (پلیسه) روی قطعه میشود. جداسازی این پلیسهها نیازمند عملیات دستی اضافی، صرف وقت اپراتور و افزایش ضایعات نهایی است.
۳. غفلت از نگهداری پیشگیرانه و استهلاک زودهنگام قالب
قالب تزریق پلاستیک، گرانقیمتترین و استراتژیکترین دارایی فیزیکی یک واحد تولیدی است. با این حال، رویکرد بسیاری از کارخانجات در قبال قالب، رویکرد «تعمیر پس از خرابی» است که هزینههای سنگینی به همراه دارد.
- توقفهای اضطراری خط تولید: اگر پینهای پران، بوشها یا کشندههای قالب به دلیل کمبود روغنکاری در اوج تولید قفل شوند یا بشکنند، خط تولید به طور کامل متوقف میشود. هزینه خوابِ ماشینآلات و از دست رفتن زمان تحویل سفارش به مشتری، بسیار بیشتر از هزینه اجرای یک برنامه منظم نگهداری پیشگیرانه (PM) است.
- رسوبگذاری کانالهای خنککاری: عبور آبهای صنعتی با سختی بالا از درون کانالهای خنککاری قالب، به مرور زمان باعث رسوبگذاری، کاهش دبی آب و افت راندمان حرارتی میشود. این پدیده زمان چرخه (Cycle Time) را به صورت خزنده و نامحسوس افزایش میدهد و تعداد قطعات تولیدی در ساعت را کاهش میدهد.
- افت تلرانسهای ابعادی: سایش تدریجی فولاد قالب در اثر اصطکاک مداوم با پلاستیکهای تقویتشده (مانند کامپاندهای دارای الیاف شیشه)، باعث تغییر ابعاد حفرهها میشود. این امر قطعات را از تلرانسهای نقشه مهندسی خارج کرده و نرخ مرجوعی مشتریان را به شدت بالا میبرد.
۴. انتخاب غیربهینه مواد اولیه (بیشمهندسی یا کممهندسی)
انتخاب متریال پایه یکی از حساسترین تصمیمات مهندسی است که اشتباه در آن مستقیماً حاشیه سود کارخانه را هدف قرار میدهد. این چالش معمولاً به دو شکل افراطی بروز میکند:
- بیشمهندسی (Over-engineering): طراحان یا واحد خرید به دلیل ترس از شکست قطعه، اصرار دارند از پلیمرهای مهندسی بسیار گرانقیمت (مانند پلیکربنات خالص وارداتی یا پلیآمیدهای تخصصی) برای قطعاتی استفاده کنند که کاربری سادهای دارند (مانند یک قاب تزئینی ساده یا بدنه داخلی که تحت تنش مکانیکی بالایی نیست). استفاده از این مواد گرانقیمت برای کاربردهایی که یک گرید کامپاند پلیپروپیلن تقویتشده داخلی یا پلیمر اقتصادیتر نیز به راحتی الزامات را پاس میکند، هدررفت مستقیم سرمایه است.
- کممهندسی (Under-engineering): در نقطه مقابل، برخی مدیران برای کاهش قیمت تمامشده اولیه، به سراغ خرید مواد بازیافتی نامرغوب، گریدهای نامعتبر یا مواد ارزانقیمت میروند. این مواد فاقد خواص مکانیکی پایدار هستند. اگرچه هزینه خرید مواد کاهش مییابد، اما هزینههای پنهان بعدی شامل شکست قطعه در دست مشتری، هزینههای سنگین گارانتی، افت شدید اعتبار برند و مرجوعی کل پارت تولیدی، چندین برابر سود اولیه را از بین میبرد.
بیشتر بخوانید:
- چگونه مقاومت پلاستیکی لوازم خانگی را افزایش دهیم
- علت ایجاد رگه رنگی در قطعات پلاستیکی چیست؟
- راز تولید قطعات پلاستیکی براق و بدون موج چیست
- 7 اشتباه رایج هنگام خرید گرانول پلی پروپیلن
۵. عدم بهینهسازی زمان چرخه (Cycle Time Inefficiencies)
در صنعت قالبگیری تزریقی، زمان معادل مطلق پول است. طولانی شدن حتی یک ثانیه در زمان چرخه تولید یک قطعه، در تیراژهای انبوه صنعتی (هزاران قطعه در روز)، به معنای هدر رفتن ساعتها ظرفیت تولید مفید دستگاه است.
- طراحی ناکارآمد سیستم خنککاری در قالب: مراحل خنکسازی قطعه پلاستیکی درون قالب، بیش از ۷۰ درصد از کل زمان یک چرخه تزریق را تشکیل میدهد. اگر طراح قالب، کانالهای خنککاری را منطبق بر خطوط همدما و هندسه سهبعدی قطعه طراحی نکرده باشد، پلاستیک دیرتر منجمد شده و دستگاه مجبور است زمان بستن قالب را افزایش دهد.
- تنظیمات غیربهینه پارامترهای حرکتی: زمانهای تاخیر در باز و بسته شدن فکها، سرعت حرکت پرانها، زمان تزریق و فشار نگهداری (Holding Time) اگر به صورت دقیق و توسط نرمافزارهای سیمولاتور و متخصصان فرآیند کالیبره نشوند، چند ثانیه تلفات در هر سیکل ایجاد میکنند که در پایان شیفت کاری به افت چشمگیر راندمان تولید منجر میشود.
جمعبندی
افزایش هزینههای تولید در صنایع پلاستیک پدیدهای تصادفی نیست، بلکه معلول مدیریت ناصحیح پارامترهای پنهان فرآیندی است. کنترل دقیق مصرف انرژی، اصلاح سیستمهای راهگاه و مدیریت ضایعات، اجرای دقیق برنامههای نگهداری پیشگیرانه قالب، انتخاب هوشمندانه و مهندسیشده مواد اولیه، و بهینهسازی ثانیهبهثانیه زمان چرخه تولید، پنج اهرم کلیدی هستند که میتوانند کارخانه شما را از چرخه فرسایش مالی خارج کرده و به سودآوری پایدار برسانند.