


چه عواملی باعث می شوند یک کامپاند در آزمایشگاه خوب باشد اما در تولید صنعتی شکست بخورد؟
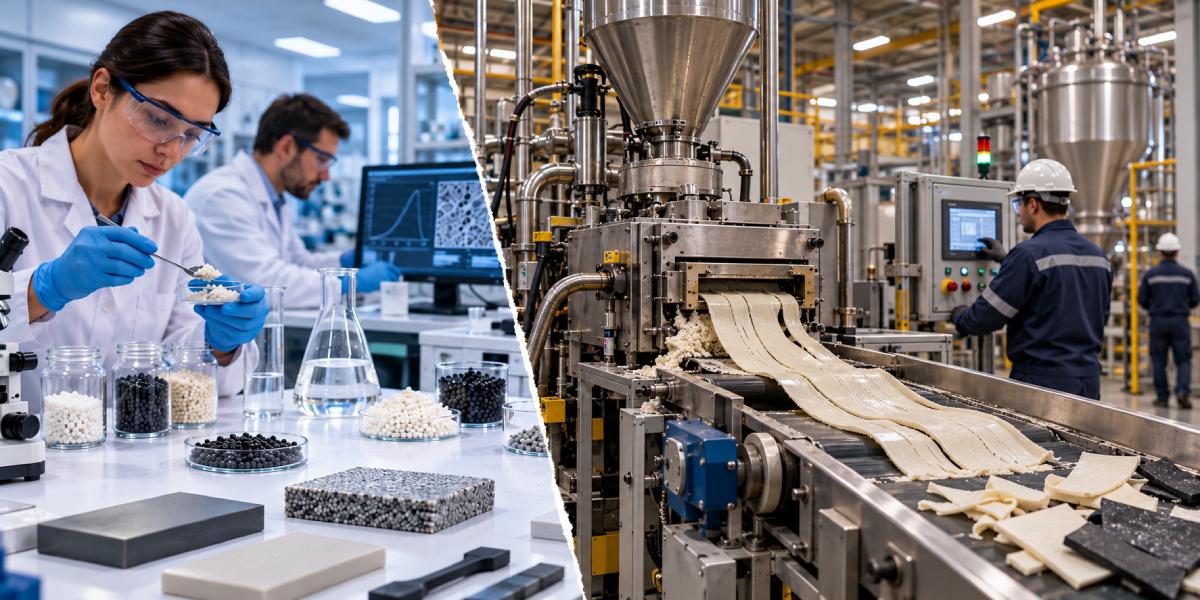
بارها پیش آمده است که یک کامپاند در آزمایشگاه، نتایجی کاملاً امیدوارکننده ارائه میدهد؛ خواص مکانیکی مطلوب، پخش رنگ یکنواخت، جریان مناسب و ظاهری بینقص. اما به محض ورود به خط تولید صنعتی، همه چیز تغییر میکند: ضایعات بالا میرود، رنگ نوسان میکند، استحکام افت میکند، ژل و لکه ظاهر میشود و خط تولید مدام دچار توقف میگردد.
این تناقض، یکی از رایجترین چالشهای صنعت پلیمر است. بسیاری از تولیدکنندگان در چنین شرایطی، اولین واکنششان این است که کیفیت کامپاند را زیر سؤال ببرند. اما واقعیت این است که محیط آزمایشگاه و محیط تولید صنعتی، دو دنیای کاملاً متفاوت هستند. آنچه در مقیاس کوچک و کنترلشده آزمایشگاه عالی عمل میکند، ممکن است در مقیاس بزرگ، تحت شرایط واقعی تولید، رفتار کاملاً متفاوتی از خود نشان دهد.
در این مقاله، به بررسی عمیق عواملی میپردازیم که باعث میشوند یک کامپاند در آزمایشگاه موفق باشد اما در تولید صنعتی شکست بخورد. با شناخت این عوامل، میتوانید از هزینههای سنگین ناشی از شکست در تولید جلوگیری کنید و مسیر مقیاسپذیری را با اطمینان بیشتری طی کنید.
پاسخ سریع
یک کامپاند ممکن است در آزمایشگاه خوب باشد اما در تولید صنعتی شکست بخورد، زیرا شرایط آزمایشگاهی و صنعتی از نظر شدت برش، زمان ماند، دما، اختلاط، خوراکدهی، رطوبت، تاریخچه حرارتی، طراحی تجهیزات، سرعت تولید و تلرانسهای فرایندی کاملاً متفاوت هستند. در آزمایشگاه، معمولاً مقیاس کوچک، کنترل دقیق و شرایط ایدهآل وجود دارد؛ در حالی که در تولید صنعتی، متغیرهای متعددی همزمان عمل میکنند و هیچکدام کاملاً ایدهآل نیستند.
به همین دلیل، یک کامپاند را نباید تنها بر اساس نتایج آزمایشگاهی ارزیابی کرد. موفقیت واقعی یک کامپاند، زمانی مشخص میشود که در خط تولید صنعتی، با شرایط واقعی، مواد واقعی و اپراتور واقعی آزمایش شود.
تفاوتهای بنیادین بین آزمایشگاه و تولید صنعتی
۱. مقیاس تجهیزات
در آزمایشگاه، معمولاً از دستگاههای کوچک مانند اکسترودرهای آزمایشگاهی، مینیمیکسرها یا دستگاههای تزریق کوچک استفاده میشود. در تولید صنعتی، ابعاد ماردون، قطر سیلندر، حجم شات، طول مسیر جریان و ظرفیت خوراکدهی چندین برابر است.
این تفاوت مقیاس، تأثیر مستقیمی بر شدت برش، زمان ماند، توزیع دما و کیفیت اختلاط دارد. برای مثال، یک کامپاند که در اکسترودر آزمایشگاهی با قطر ماردون ۲۰ میلیمتر بهخوبی پخش میشود، ممکن است در اکسترودر صنعتی با قطر ۹۰ میلیمتر، به دلیل کاهش شدت برش، دچار پخشنشدن کامل شود.
۲. کنترل شرایط فرایند
در آزمایشگاه، اپراتور میتواند تمام پارامترها را با دقت بالا کنترل کند: دما، فشار، سرعت، زمان ماند و خوراکدهی. در تولید صنعتی، این کنترل به مراتب دشوارتر است. نوسانات برق، تغییرات فشار هوا، لرزش دستگاه، سایش تجهیزات و خطای انسانی، همگی میتوانند شرایط فرایند را تغییر دهند.
۳. پیوستگی تولید
در آزمایشگاه، تولید معمولاً در بازههای کوتاه و بهصورت بچبهبچ انجام میشود. در تولید صنعتی، خط ممکن است ۲۴ ساعته و پیوسته کار کند. این پیوستگی، باعث افزایش زمان ماند، تجمع مواد تخریبشده، تغییر تدریجی شرایط و بروز مشکلاتی میشود که در آزمایشگاه هرگز دیده نمیشوند.
۴. کیفیت مواد اولیه
در آزمایشگاه، معمولاً از مواد اولیه تازه، خشک و باکیفیت استفاده میشود. در تولید صنعتی، ممکن است مواد اولیه مدتی در انبار مانده باشند، رطوبت جذب کرده باشند، یا از بچهای مختلف با نوسانات کیفی ترکیب شده باشند.
عوامل کلیدی شکست کامپاند در تولید صنعتی
۱. تفاوت در شدت برش و اختلاط
شدت برش، یکی از مهمترین عواملی است که رفتار کامپاند را در آزمایشگاه و صنعت متفاوت میکند. در آزمایشگاه، به دلیل کوچکبودن تجهیزات و سرعت بالای ماردون، شدت برش معمولاً بیشتر است و اختلاط بهتری انجام میشود. در تولید صنعتی، به ویژه در دستگاههای بزرگ، شدت برش ممکن است کمتر باشد و اختلاط کامل انجام نشود.
نتیجه: کامپاندی که در آزمایشگاه بهخوبی پخش شده، ممکن است در تولید صنعتی دچار پخشنشدن کامل، ایجاد رگه، لکه یا دانههای بازنشده شود.
۲. تفاوت در زمان ماند
در آزمایشگاه، زمان ماند مواد در دستگاه کوتاه است و مواد بهسرعت از سیلندر عبور میکنند. در تولید صنعتی، به ویژه در دستگاههای بزرگ یا در سرعتهای پایین، زمان ماند میتواند چندین برابر شود.
نتیجه: افزایش زمان ماند، باعث تخریب حرارتی، تغییر رنگ، افت خواص مکانیکی، تولید ژل و رسوب روی قالب یا دای میشود. کامپاندی که در آزمایشگاه پایداری حرارتی خوبی دارد، ممکن است در تولید صنعتی به دلیل زمان ماند طولانی، دچار تخریب شود.
۳. تفاوت در پروفایل دما
در آزمایشگاه، دمای هر زون بهطور دقیق کنترل میشود و اپراتور میتواند در صورت نیاز، آن را تنظیم کند. در تولید صنعتی، دمای واقعی مذاب ممکن است به دلیل اصطکاک، فشار، سرعت ماردون و سایش تجهیزات، با دمای تنظیمی روی پنل تفاوت داشته باشد.
نتیجه: کامپاندی که در آزمایشگاه در دمای مشخصی عملکرد مطلوبی دارد، ممکن است در تولید صنعتی در دمای واقعی بالاتر یا پایینتر، دچار تخریب، ذوب ناقص یا تغییر خواص شود.
۴. تفاوت در سیستم خوراکدهی
در آزمایشگاه، خوراکدهی معمولاً دستی و با دقت بالا انجام میشود. در تولید صنعتی، از سیستمهای خوراکدهی حجمی یا وزنی استفاده میشود که ممکن است دقت کافی نداشته باشند.
نتیجه: نوسان در خوراکدهی، باعث تغییر نسبت کامپاند به پلیمر پایه، نوسان رنگ، افت خواص و ناپایداری فرایند میشود. کامپاندی که در آزمایشگاه با دوز دقیق عالی عمل میکند، ممکن است در تولید صنعتی با دوز نوسانی، نتیجه مطلوبی ندهد.
۵. تفاوت در رطوبت مواد
در آزمایشگاه، مواد معمولاً قبل از استفاده خشک میشوند و رطوبت آنها کنترل میشود. در تولید صنعتی، به ویژه در فصول مرطوب یا در انبارهای نامناسب، مواد ممکن است رطوبت جذب کنند.
نتیجه: رطوبت، باعث ایجاد حباب، نقرهایشدن سطح، کاهش چسبندگی، تخریب هیدرولیتی و افت خواص مکانیکی میشود. برخی کامپاندها و پلیمرها مانند پلیآمید و PET به رطوبت بسیار حساس هستند و حتی مقادیر کم رطوبت میتواند مشکلساز شود.
۶. تفاوت در طراحی قالب و دای
در آزمایشگاه، معمولاً از قالبهای ساده و کوچک استفاده میشود. در تولید صنعتی، قالبها پیچیدهتر هستند و مسیرهای جریان طولانیتر، دیوارههای نازکتر و حفرههای متعددی دارند.
نتیجه: کامپاندی که در قالب ساده آزمایشگاهی بهخوبی پر میشود، ممکن است در قالب صنعتی پیچیده، دچار پرنشدن، خطوط جوش ضعیف، تنشهای پسماند و تغییر رنگ شود.
۷. تفاوت در سرعت تولید
در آزمایشگاه، سرعت تولید معمولاً پایین است و مواد زمان کافی برای ذوب و اختلاط دارند. در تولید صنعتی، سرعت تولید بالا است و مواد باید در زمان کوتاهتری ذوب، مخلوط و شکل بگیرند.
نتیجه: کامپاندی که در سرعت پایین عملکرد خوبی دارد، ممکن است در سرعت بالا دچار ذوب ناقص، اختلاط ناکافی، افزایش فشار و افت کیفیت شود.
۸. تفاوت در سایش تجهیزات
در آزمایشگاه، تجهیزات معمولاً نو یا کمسایش هستند. در تولید صنعتی، ماردون، سیلندر، قالب و دای ممکن است دچار سایش شده باشند.
نتیجه: سایش تجهیزات، باعث تغییر فاصلهها، افزایش نشتی، کاهش شدت برش و تغییر رفتار مذاب میشود. کامپاندی که در آزمایشگاه با تجهیزات نو عالی عمل میکند، ممکن است در تولید صنعتی با تجهیزات ساییده، نتیجه متفاوتی بدهد.
۹. تفاوت در مواد بازیافتی
در آزمایشگاه، معمولاً از مواد اولیه تازه استفاده میشود. در تولید صنعتی، ممکن است مواد بازیافتی با درصدهای مختلف به فرمول اضافه شود.
نتیجه: مواد بازیافتی، باعث تغییر MFI، افت خواص مکانیکی، تغییر رنگ زمینه، افزایش آلودگی و نوسان فرایند میشوند. کامپاندی که در آزمایشگاه با مواد تازه خوب عمل میکند، ممکن است در تولید صنعتی با مواد بازیافتی، دچار مشکل شود.
۱۰. تفاوت در شرایط محیطی
در آزمایشگاه، دما و رطوبت محیط کنترلشده است. در تولید صنعتی، شرایط محیطی ممکن است متغیر باشد: گرمای تابستان، سرمای زمستان، رطوبت بالا و گرد و غبار.
نتیجه: شرایط محیطی، بر خشکشدن مواد، سرعت سردشدن قطعه، چسبندگی و کیفیت سطح تأثیر میگذارد. کامپاندی که در شرایط آزمایشگاهی ایدهآل خوب عمل میکند، ممکن است در شرایط محیطی متغیر، نتیجه متفاوتی بدهد.
۱۱. تفاوت در آزمونهای ارزیابی
در آزمایشگاه، معمولاً آزمونها روی نمونههای کوچک و استاندارد انجام میشود. در تولید صنعتی، محصول نهایی ممکن است ابعاد بزرگتر، ضخامت متفاوت و شرایط کاری واقعی داشته باشد.
نتیجه: خواص اندازهگیریشده در آزمایشگاه، ممکن است با خواص واقعی محصول نهایی متفاوت باشد. برای مثال، استحکام کششی یک نمونه کوچک، لزوماً نشاندهنده استحکام یک قطعه بزرگ با هندسه پیچیده نیست.
۱۲. تفاوت در پایداری بلندمدت
در آزمایشگاه، معمولاً آزمونها در بازههای کوتاه انجام میشود. در تولید صنعتی، قطعه باید سالها دوام بیاورد.
نتیجه: کامپاندی که در آزمونهای کوتاهمدت خوب عمل میکند، ممکن است در بلندمدت دچار پیری، اکسایش، تخریب UV، تغییر رنگ و افت خواص شود. آزمونهای پیری تسریعشده میتوانند تا حدی این مشکل را پیشبینی کنند، اما شرایط واقعی همیشه پیچیدهتر است.
چرا برخی مشکلات فقط در مقیاس صنعتی ظاهر میشوند؟
برخی مشکلات، ذاتاً در مقیاس آزمایشگاهی قابل مشاهده نیستند و تنها در تولید صنعتی بروز میکنند:
جدایش فازی: در مقیاس کوچک، اختلاط ممکن است کامل به نظر برسد، اما در مقیاس بزرگ، جدایش فازی رخ میدهد و باعث ناهمگونی خواص میشود.
تجمع ذرات: نانوذرات و برخی افزودنیها در مقیاس کوچک بهخوبی پخش میشوند، اما در مقیاس بزرگ، تمایل به تجمع دارند و نقاط ضعف ایجاد میکنند.
نوسان رنگ: در آزمایشگاه، رنگ نمونه کوچک ممکن است یکنواخت باشد، اما در تولید انبوه، نوسان رنگ بین بچها یا در طول تولید دیده میشود.
تاببردگی: قطعات بزرگتر، بیشتر در معرض تاببردگی هستند، زیرا گرادیان سردشدن و جهتگیری مولکولی در آنها شدیدتر است.
تنشهای پسماند: در قطعات بزرگ و پیچیده، تنشهای پسماند بیشتری ایجاد میشود که میتواند منجر به ترک، تاببردگی یا شکست زودرس شود.
رسوب روی قالب: افزودنیهایی که در آزمایشگاه مشکلی ایجاد نمیکنند، ممکن است در تولید طولانیمدت، روی قالب رسوب کنند و کیفیت سطح را کاهش دهند.
چگونه از شکست کامپاند در تولید صنعتی جلوگیری کنیم؟
۱. آزمون در مقیاس نیمهصنعتی
قبل از تولید انبوه، کامپاند را در مقیاس نیمهصنعتی آزمایش کنید. تجهیزاتی که ابعاد آنها به تولید صنعتی نزدیکتر است، میتوانند رفتار واقعیتر کامپاند را نشان دهند.
۲. شبیهسازی شرایط واقعی
در آزمونها، شرایط واقعی تولید را شبیهسازی کنید: همان دما، همان سرعت، همان زمان ماند، همان قالب و همان مواد اولیه.
۳. کنترل دقیق مواد اولیه
از ثبات کیفیت مواد اولیه اطمینان حاصل کنید. مواد را در شرایط مناسب انبار کنید و قبل از استفاده، رطوبت آنها را کنترل کنید.
۴. استفاده از سیستم خوراکدهی دقیق
سیستم خوراکدهی وزنی با دقت بالا، میتواند نوسانات را به حداقل برساند. برای دوزهای پایین، استفاده از فیدرهای دقیق ضروری است.
۵. پایش پیوسته فرایند
پارامترهای کلیدی مانند دما، فشار، سرعت ماردون و خوراکدهی را بهطور پیوسته پایش کنید. هرگونه انحراف را سریعاً شناسایی و اصلاح کنید.
۶. آموزش اپراتورها
اپراتورها باید آموزش کافی درباره رفتار کامپاند، شرایط بهینه فرایند و روشهای عیبیابی داشته باشند. خطای انسانی، یکی از دلایل رایج شکست در تولید است.
۷. همکاری با تولیدکننده کامپاند
تولیدکننده کامپاند را در جریان شرایط واقعی تولید قرار دهید. یک تولیدکننده حرفهای میتواند فرمولاسیون را بر اساس شرایط واقعی خط شما بهینه کند.
۸. انجام آزمونهای پایداری بلندمدت
علاوه بر آزمونهای کوتاهمدت، آزمونهای پایداری حرارتی، پیری تسریعشده و مقاومت UV را نیز انجام دهید تا رفتار بلندمدت کامپاند مشخص شود.
۹. مستندسازی کامل
تمام شرایط فرایند، نتایج آزمونها و مشکلات مشاهدهشده را مستند کنید. این اطلاعات برای عیبیابی و بهبود مستمر بسیار ارزشمند است.
۱۰. شروع با بچهای کوچک
تولید صنعتی را با بچهای کوچک شروع کنید و بهتدریج حجم را افزایش دهید. این کار امکان شناسایی مشکلات را قبل از تولید انبوه فراهم میکند.
بیشتر بخوانید:
- چرا سطح برخی محصولات پلاستیکی براق و برخی مات است؟
- 5 عامل پنهان که باعث افزایش هزینه تولید محصولات پلاستیکی می شوند
- چرا یک مستربچ رنگی در دو پلیمر مختلف نتیجه یکسانی نمیدهد
- کامپاند آماده بخریم یا فرمولاسیون اختصاصی سفارش دهیم
نشانههای هشداردهنده پیش از شکست در تولید
برخی نشانهها میتوانند پیش از بروز شکست کامل در تولید صنعتی، هشدار دهند:
- افزایش تدریجی فشار پشت ماردون
- نوسان در رنگ یا ظاهر محصول
- افزایش ضایعات در ابتدا یا انتهای تولید
- تغییر در زمان سیکل
- بوی غیرعادی یا دود
- رسوب روی قالب یا دای
- کاهش خواص مکانیکی در آزمونهای دورهای
- تغییر در وزن قطعه
- ایجاد ژل یا لکه در محصول
- افزایش دمای واقعی مذاب
با پایش این نشانهها، میتوانید قبل از بروز مشکل جدی، اقدام اصلاحی انجام دهید.
جمعبندی
موفقیت یک کامپاند در آزمایشگاه، تضمینی برای موفقیت آن در تولید صنعتی نیست. تفاوتهای مقیاس، تجهیزات، شرایط فرایند، کیفیت مواد، زمان ماند، شدت برش، خوراکدهی و شرایط محیطی، همگی میتوانند رفتار کامپاند را تغییر دهند و باعث شکست در تولید شوند.
برای جلوگیری از این شکستها، باید:
- کامپاند را در شرایط نزدیک به تولید صنعتی آزمایش کنید
- شرایط واقعی خط تولید را شبیهسازی کنید
- مواد اولیه را کنترل و خشک کنید
- از سیستم خوراکدهی دقیق استفاده کنید
- پارامترهای فرایند را پیوسته پایش کنید
- اپراتورها را آموزش دهید
- با تولیدکننده کامپاند همکاری نزدیک داشته باشید
- آزمونهای پایداری بلندمدت انجام دهید
- تولید را با بچهای کوچک شروع کنید
مدیران پلیمر با سالها تجربه در تولید کامپاندهای تخصصی و پشتیبانی فنی از تولیدکنندگان، آماده کمک به شما در مسیر مقیاسپذیری و جلوگیری از شکست در تولید صنعتی است. کارشناسان ما با بررسی دقیق شرایط خط تولید شما، فرمولاسیون مناسب را طراحی میکنند و در تمام مراحل آزمون، تولید و عیبیابی در کنار شما خواهند بود.
برای دریافت مشاوره فنی رایگان، نمونه آزمایشی یا استعلام قیمت، مشخصات پلیمر پایه، نوع دستگاه، فرایند تولید و شرایط واقعی خط خود را برای تیم فنی مدیران پلیمر ارسال کنید.
سؤالات متداول
چرا کامپاندی که در آزمایشگاه خوب است، در تولید صنعتی ضایعات زیادی ایجاد میکند؟
ضایعات بالا معمولاً ناشی از تفاوت در شدت برش، زمان ماند، دما، خوراکدهی و طراحی تجهیزات است. در آزمایشگاه، شرایط ایدهآل و کنترلشده است، اما در تولید صنعتی، متغیرهای متعددی همزمان عمل میکنند و میتوانند باعث ناپایداری شوند.
آیا میتوان نتایج آزمایشگاهی را به تولید صنعتی تعمیم داد؟
تا حدی، اما نه بهطور کامل. نتایج آزمایشگاهی میتوانند بهعنوان نقطه شروع مفید باشند، اما باید در مقیاس نیمهصنعتی و سپس صنعتی تأیید شوند. تعمیم مستقیم نتایج، یکی از دلایل رایج شکست در تولید است.
چه مدت باید کامپاند را در تولید صنعتی آزمایش کرد؟
مدت زمان آزمون به نوع محصول و حساسیت آن بستگی دارد. برای محصولات ساده، چند ساعت ممکن است کافی باشد. برای محصولات حساس، ممکن است چند روز یا حتی چند هفته آزمون پیوسته لازم باشد تا پایداری کامپاند در بلندمدت مشخص شود.
چگونه بفهمیم مشکل از کامپاند است یا از خط تولید؟
با انجام آزمونهای کنترلشده: ابتدا بدون کامپاند تولید کنید، سپس با کامپاندهای مختلف، سپس با تغییر تدریجی پارامترهای فرایند. اگر مشکل با چند کامپاند مختلف و در چند خط تکرار شد، احتمال مشکل از خط تولید بیشتر است. اگر مشکل فقط با یک کامپاند خاص دیده شد، احتمال مشکل از کامپاند بیشتر است.
آیا کامپاندهای گرانتر همیشه در تولید صنعتی بهتر عمل میکنند؟
خیر. قیمت بالاتر لزوماً به معنای عملکرد بهتر در شرایط خاص شما نیست. آنچه مهم است، تناسب کامپاند با شرایط واقعی خط تولید شما است. یک کامپاند ارزانتر که دقیقاً با نیازهای شما هماهنگ است، میتواند بهتر از یک کامپاند گرانتر اما نامناسب عمل کند.
چه زمانی باید به سراغ کامپاند اختصاصی برویم؟
وقتی کامپاندهای آماده در شرایط واقعی تولید شما عملکرد مطلوبی ندارند و مشکلاتی مانند نوسان رنگ، افت خواص، ضایعات بالا یا توقف مکرر خط ایجاد میکنند. در چنین شرایطی، یک کامپاند اختصاصی که با در نظر گرفتن شرایط دقیق خط تولید شما فرموله شده است، میتواند مشکل را حل کند.
آیا تغییر پارامترهای فرایند میتواند مشکل کامپاند نامناسب را حل کند؟
تا حدی. تغییر دما، سرعت، فشار و خوراکدهی میتواند رفتار کامپاند را تغییر دهد، اما اگر کامپاند اساساً با خط تولید شما سازگار نباشد، تغییر پارامترها فقط مشکل را موقتاً پنهان میکند و ممکن است مشکلات دیگری ایجاد کند. بهترین راه، انتخاب کامپاند مناسب از ابتدا است.