


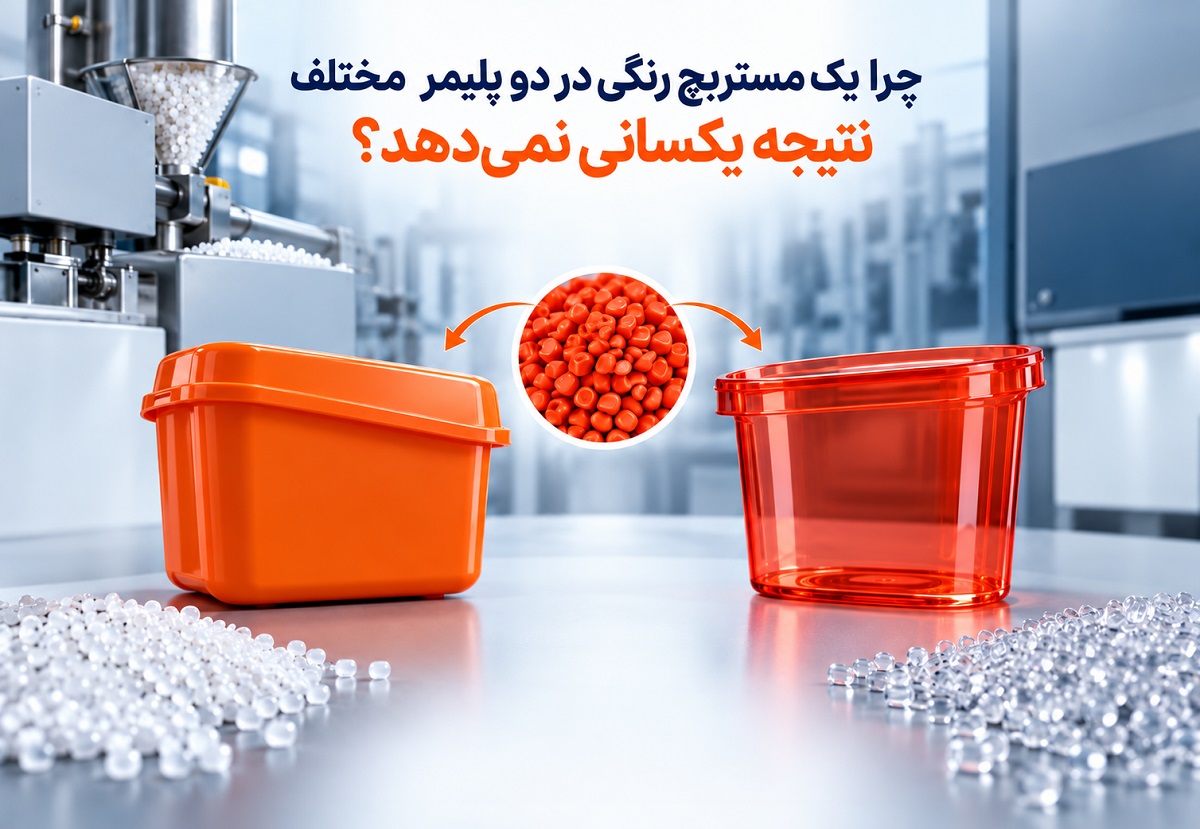
چرا یک مستربچ رنگی در دو پلیمر مختلف نتیجه یکسانی نمیدهد
تفاوت در رفتار یک مستربچ رنگی یکسان هنگامی که به دو پلیمر پایه مختلف (مانند پلیپروپیلن و پلیاستایرن) تزریق میشود، یکی از چالشهای رایج و در عین حال پیچیده در صنایع رنگرزی، کامپاندینگ و قالبگیری تزریقی پلاستیک است. بسیاری از تولیدکنندگان قطعات پلاستیکی این تجربه را داشتهاند که با خرید یک مستربچ با کد رنگی مشخص (مثلاً یک رنگ سفید یا قرمز استاندارد) و مصرف آن در دو جنس پلاستیک مختلف، با دو محصول با طیف رنگی، شفافیت یا براقیت کاملاً متفاوت روبهرو شدهاند.
این پدیده اتفاقی نیست و ریشه در فیزیکِ پلیمرها، شیمیِ سطوح، رفتار نوری ساختار مواد و مکانیسمهای بازتاب و شکست نور دارد. در این مقاله تخصصی، به بررسی ریشهایِ این موضوع میپردازیم و دلایل علمی و صنعتی آن را به صورت جامع تحلیل میکنیم.
۱. تفاوت در ساختار مولکولی و بلورینگی پلیمرها (آمورف در برابر نیمهبلورین)
مهمترین عامل در تعیین نحوه بازتاب و عبور نور از داخل قطعه پلاستیکی، ساختار فیزیکی زنجیرههای پلیمری است. پلیمرها به دو دسته کلی تقسیم میشوند:
- پلیمرهای نیمهبلورین (Semi-Crystalline): مانند پلیپروپیلن (PP)، پلیاتیلن (PE) و پلیآمید (PA). این پلیمرها دارای بخشهای منظم بلورین (Crystalline) و بخشهای بینظم آمورف هستند. مرز میان این نواحی بلورین و آمورف دارای ضریب شکست نوری متفاوت است. هنگامی که نور به داخل قطعه نفوذ میکند، با این مرزها برخورد کرده و پدیده «پراکندگی نور» (Light Scattering) به شدت رخ میدهد. به همین دلیل، پلیمرهای نیمهبلورین ذاتاً مات یا نیمهشفاف هستند.
- پلیمرهای آمورف (Amorphous): مانند پلیاستایرن (PS)، پلیکربنات (PC) و ABS. در این پلیمرها، زنجیرهها به صورت نامنظم و درهمپیچیده قرار دارند و مرزهای بلورین وجود ندارد. نور به راحتی و با کمترین پراکندگی از میان ماتریس عبور میکند؛ به همین دلیل این مواد شفاف یا بسیار شفاف هستند.
حال اگر یک مستربچ رنگی (که حاوی رنگدانهها و حامل پلیمری است) به یک پلیمر نیمهبلورین مانند PP اضافه شود، پراکندگی ذاتی پلیمر باعث میشود رنگ نهایی کدرتر، تختتر و روشنتر به نظر برسد. اما همان مستربچ در یک پلیمر آمورف مانند PS، به دلیل شفافیت ماتریس، عمق نوری بیشتری پیدا کرده و رنگی براقتر، زندهتر و تیرهتر ایجاد میکند.
۲. ضریب شکست نوری (Refractive Index) حامل و پلیمر پایه
هر مادهای ضریب شکست نوری مختص به خود را دارد. رنگدانهها و پیگمنتهای موجود در مستربچ، ذرات جامدی هستند که ضریب شکست بسیار متفاوتی نسبت به ماتریس پلیمری پیرامون خود دارند.
برای اینکه یک رنگ به صورت یکدست و با حداکثر قدرت پوششدهی در پلاستیک دیده شود، باید تطابق نسبی بین ضریب شکست پیگمنت و ضریب شکست پلیمر پایه وجود داشته باشد. اگر تفاوت ضریب شکست بین پلیمر پایه اول (مثلاً پلیاتیلن با ضریب شکست حدود ۱.۵۱) و پلیمر پایه دوم (مثلاً پلیکربنات با ضریب شکست حدود ۱.۵۸) زیاد باشد، مسیر پرتوهای نوری در عبور از قطعه تغییر کرده و رنگدانه عملکرد متفاوتی از خود بروز میدهد. به این ترتیب، میزان جذب و بازتاب نور در طول موجهای مختلف تغییر کرده و چشم انسان رنگ متفاوتی را دریافت میکند.
۳. نقش پلیمر حامل (Carrier Resin) در مستربچ
مستربچ از سه بخش اصلی تشکیل شده است: پیگمنتها (رنگدانهها یا دایها)، ادتیوهای کمکی، و پلیمر حامل.
پلیمر حامل وظیفه دارد پیگمنتها را حمل کرده و در جریان فرآیند ذوب، با پلیمر اصلی (ماتریس) آمیخته کند. نکته بسیار مهم این است که پلیمر حامل مستربچ معمولاً بر پایه یک پلیمر خاص (غالباً PE یا PP) فرموله میشود تا بیشترین سازگاری را با طیف وسیعی از پلاستیکها داشته باشد.
- ناسازگاری فازها: اگر پلیمر حامل مستربچ با پلیمر اصلی سازگاری ضعیفی داشته باشد (مثلاً استفاده از مستربچ با حامل PE در تزریق قطعه مهندسی بر پایه پلاستیکهای مهندسی یا پلیمرهای دیگر)، توزیع و پخشایش (Dispersion) رنگدانهها به خوبی انجام نمیشود. تجمع ذرات رنگ (آگلومراسیون) رخ میدهد که نتیجه آن کاهش شدت رنگ، ایجاد سایههای ناخواسته، لکههای رنگی و تفاوت آشکار در مقایسه با پلیمر سازگار است.
- تأثیر بر گرانروی و بلورینگی نهایی: خودِ پلیمر حامل نیز در حجم نهایی قطعه دخالت دارد. ورود درصدی از یک پلیمر متفرقه به عنوان حامل به داخل ماتریس پلیمر دوم، میتواند رفتار کریستالیزاسیون آن را تغییر دهد و در نتیجه، بازتاب نوری سطح قطعه را دگرگون کند.
۴. رفتار توزیع و پخشایش ذرات رنگ (Dispersion Quality)
کیفیت توزیع رنگدانه در دو پلیمر مختلف به دلیل تفاوت در شاخص جریان مذاب (MFI)، ویسکوزیته و قطبیت دو پلیمر یکسان نخواهد بود.
- اگر ویسکوزیته پلیمر اول پایین و پلیمر دوم بالا باشد، میزان برش (Shear Rate) در دستگاه اکسترودر یا تزریق متفاوت خواهد بود. برش مکانیکی ناکافی مانع از باز شدن کامل کلوخههای رنگدانه در مستربچ میشود.
- وقتی رنگدانه به خوبی باز نشود، مساحت سطح مؤثر ذرات کاهش یافته و نور کمتری را بازتاب میکند. در نتیجه، رنگ نهایی کدرتر یا روشنتر دیده میشود؛ در حالی که همان مستربچ در پلیمر دیگر به دلیل ویسکوزیته بهینه، کاملاً باز شده و رنگ غنیتر و تیرهتری ایجاد میکند.
۵. فرآیند تولید و شرایط حرارتی قالبگیری (Thermal History)
دمای فرآیند تزریق یا اکسترود کردن نقش تعیینکنندهای در ثبات رنگ دارد. پلیمرهای مختلف به دماهای فرایندی متفاوتی نیاز دارند (مثلاً PP در دمای حدود ۲۱۰ درجه سانتیگراد تزریق میشود، در حالی که پلیکربنات یا برخی پلیمرهای مهندسی به دماهای بالای ۲۶۰ تا ۲۸۰ درجه نیاز دارند).
برخی از پیگمنتهای آلی و معدنی نسبت به حرارت حساس هستند (Thermal Sensitivity):
- اگر مستربچ در دمای بالای پلیمر دوم قرار گیرد، ممکن است دچار پدیده تخریب حرارتی (Thermal Degradation) یا تغییر فاز ساختاری شود. این تخریب حرارتی باعث تغییر فام (Hue Shift) رنگ، مثلاً گرایش رنگ قرمز به قهوهای یا زرد به کدر، میشود.
- در مقابل، همان مستربچ در دمای پایینتر پلیمر اول کاملاً پایدار مانده و رنگ اصلی خود را حفظ میکند.
۶. درخشندگی، براقیت و زبری سطح (Surface Gloss and Roughness)
رنگی که چشم انسان از روی یک قطعه پلاستیکی میبیند، ترکیبی است از نور بازتابیافته از لایههای زیرین (نور عبوری و بازگشتی) و نور منعکسشده از سطح خارجی (Specular Reflection).
- میزان براقیت سطح قطعه مستقیماً به نوع پلیمر، سرعت سرد شدن قالب (Cooling Rate) و نوع قالبگیری بستگی دارد. پلیمرهای نیمهبلورین به دلیل انقباض حین سرد شدن، معمولاً سطحی با براقیت متوسط یا مات ایجاد میکنند (مگر با استفاده از قالبهای صیقلی خاص).
- در مقابل، پلیمرهای آمورف سطحی بسیار براق و آینهای ایجاد میکنند.
بازتاب آینهای سطحِ براق، بخشی از نور محیط را مستقیماً به چشم ناظر منعکس میکند که این امر باعث میشود رنگ تندتر و شفافتر به نظر برسد. اما در سطح مات، نور در تمام جهات پخش (Diffused Reflection) میشود و رنگ، ظاهر نرمتر، روشنتر یا گچیتری به خود میگیرد؛ حتی اگر مقدار رنگدانه تزریقشده کاملاً یکسان باشد.
بیشتر بخوانید:
علت ایجاد رگه رنگی در قطعات پلاستیکی چیست؟
5 اشتباه رایج در خرید مواد اولیه پلاستیک
پلی پروپیلن یا ABS؟ کدام برای تولیدات قطعات صنعتی مناسب تر است
۷. اثرات متقابل شیمیایی و اندرکنش پیگمنت با ادتیوها
پلیمرهای تجاری موجود در بازار هرگز خالص نیستند؛ آنها حاوی بستههای افزودنی متعددی نظیر پایدارکنندههای حرارتی، آنتیاکسیدانها، مواد ضد اشتعال (Flame Retardants)، روانکنندهها و پرکنندهها (مانند تالک یا کربنات کلسیم) هستند.
این مواد افزودنی میتوانند با پیگمنتهای موجود در مستربچ واکنشهای فیزیکی یا شیمیایی جزئی انجام دهند:
- به عنوان مثال، حضور ترکیبات فلزی یا گوگردی در برخی ادتیوهای ضد اشتعال میتواند با پیگمنتهای پایه مس یا سرب واکنش داده و تغییر رنگ ایجاد کند.
- پرکنندههای معدنی موجود در پلیمر (مانند پودر تالک در مستربچهای تقویتشده PP) خود دارای رنگ زمینه سفیدی هستند که وقتی با مستربچ رنگی ترکیب میشوند، کنتراست و غنای رنگ را کاهش میدهند، در حالی که پلیمر دوم فاقد آن پرکننده باشد و رنگ نهایی بسیار خالصتر دیده شود.
راهکارهای مهندسی برای دستیابی به رنگ یکسان در پلیمرهای مختلف
برای غلبه بر این چالش صنعتی و رسیدن به یکسانسازی رنگ در قطعاتی که با پلیمرهای متفاوت تولید میشوند، راهکارهای مهندسی زیر به کار گرفته میشود:
- طراحی و ساخت مستربچ اختصاصی (Customized Masterbatch): به جای استفاده از مستربچهای عمومی و استاندارد بازار، باید مستربچ متناسب با هر پلیمر و با در نظر گرفتن ضریب شکست و بلورینگی آن فرموله شود.
- انتخاب دقیق پلیمر حامل: اطمینان از سازگاری شیمیایی و فیزیکی بالای پلیمر حامل مستربچ با ماتریس اصلی قطعه برای بهبود پخشایش رنگ.
- کنترل دقیق دوز مصرف و کالیبراسیون دستگاه: استفاده از دستگاههای دوزینگ دقیق (Blender/Dosing Unit) و تنظیم دقیق پارامترهای حرارتی تزریق جهت جلوگیری از تغییر رنگ ناشی از حرارت.
- اصلاح بستهبندی پیگمنتها: استفاده از پیگمنتهای پوششدهنده قویتر (High Opacity Pigments) در پلیمرهای مات یا نیمهبلورین برای خنثی کردن اثر پراکندگی نور.
نتیجه
تفاوت در نتیجه نهایی یک مستربچ رنگی واحد درون دو پلیمر مختلف، معلول مجموعهای از عوامل علمی شامل ساختار بلورین در برابر آمورف، ضریب شکست نوری، میزان سازگاری پلیمر حامل، کیفیت پخشایش ذرات، دماهای فرآیندی و میزان براقیت سطح قطعه است. شناخت این متغیرها به مهندسان و تولیدکنندگان کمک میکند تا به جای خطایابیهای تجربی و زمانبر، با رویکردی علمی به اصلاح فرمولاسیون رنگ و انتخاب متریال بپردازند.